公司新闻
钢结构原材料到成品 完整生产链条讲解
钢结构生产全流程透视:从原材料到成品的匠心之旅
在现代化建筑与工业设施中,钢结构凭借其高强度、轻自重和优良的抗震性能,成为不可或缺的核心骨架。然而,从一块粗糙的钢板或型材到安装的成品构件,背后是一条环环相扣、技术密集的生产链条。这条链条不仅凝聚了冶金、机械加工与焊接技术的精华,更体现了现代工业对精度与安全性的追求。本文将系统梳理钢结构从原材料入厂到成品出库的完整生产流程,揭示每一道工序背后的质量密码。
原材料检验与预处理:品质的基石
钢结构生产的起点,始于对原材料的严格甄别。所选用的钢材通常包括中厚板、热轧型钢、冷弯薄壁型钢等,其牌号与性能必须符合设计图纸及国家规范要求。入厂后的首要任务是进行化学成分分析和力学性能复验,确保屈服强度、抗拉强度及冲击韧性等指标达标。随后,原材料进入预处理阶段:通过抛丸除锈设备清除钢材表面的氧化皮与锈蚀,使其达到规定的清洁度和粗糙度,这不仅是后续防腐蚀涂层附着力的保障,也是切割与焊接质量的先决条件。预处理后的钢材会被均匀喷涂一道车间底漆,以短时间防止二次生锈,为生产流转提供稳定的表面状态。
下料切割与零件加工:精度的起点
经过预处理的钢材,依据数控排版图进入下料工序。现代工厂多采用数控火焰切割、等离子切割或激光切割等自动化设备,能够、地裁切出各类板件和型材长度。对于厚板,火焰切割凭借成本优势广泛应用;而对薄板及高精度需求部位,激光切割则能呈现更光滑的切口。切割完成的零件需经过去毛刺、边缘打磨,确保坡口角度与钝边尺寸符合焊接工艺要求。部分复杂节点还需进行钻孔、铣边、折弯或卷板等二次加工。在此阶段,尺寸公差的严格控制尤为重要,任何毫米级的偏差都可能在后续组装中放大,影响整体结构的受力性能与安装效率。
组装与焊接:融合为整体的艺术
零件加工完毕后,便进入组装工序。组立工人在专用胎架上,按照图纸将各零件定位、拼接,形成H型钢、箱型柱或桁架等基本构件。胎架的水平度与定位挡块的位置直接影响构件的几何尺寸。定位焊固定后,构件转入焊接工位。焊接是钢结构生产中核心的环节,其质量直接决定结构的承载能力。焊工须持有相应资质,依据焊接工艺评定(WPS)设定的参数进行操作,常见的焊接方法包括埋弧焊、气体保护焊等。对于重要焊缝,往往采用多层多道焊,并需通过超声波或射线探伤检测内部缺陷。焊接过程中产生的应力可通过锤击、加热或振动时效等方式予以消减,防止构件变形。
矫正与检验:细节与安全的双重把关
焊接产生的热输入不可避免地会引起构件局部变形。因此,矫正工序必不可少。通过火焰矫正或机械矫正,使构件的平直度、垂直度及扭曲度恢复至规范允许的误差范围内。矫正完成后,质检人员会对构件的外观质量、焊缝尺寸、表面缺陷进行逐一复查,并核对标识信息。对于承重节点,还需进行高强度螺栓连接副的摩擦面抗滑移系数测试,确保现场安装的可靠性。待所有几何尺寸与焊接质量均被确认合格后,构件方可进入涂装工序。
涂装与成品标识:交付前的后守护
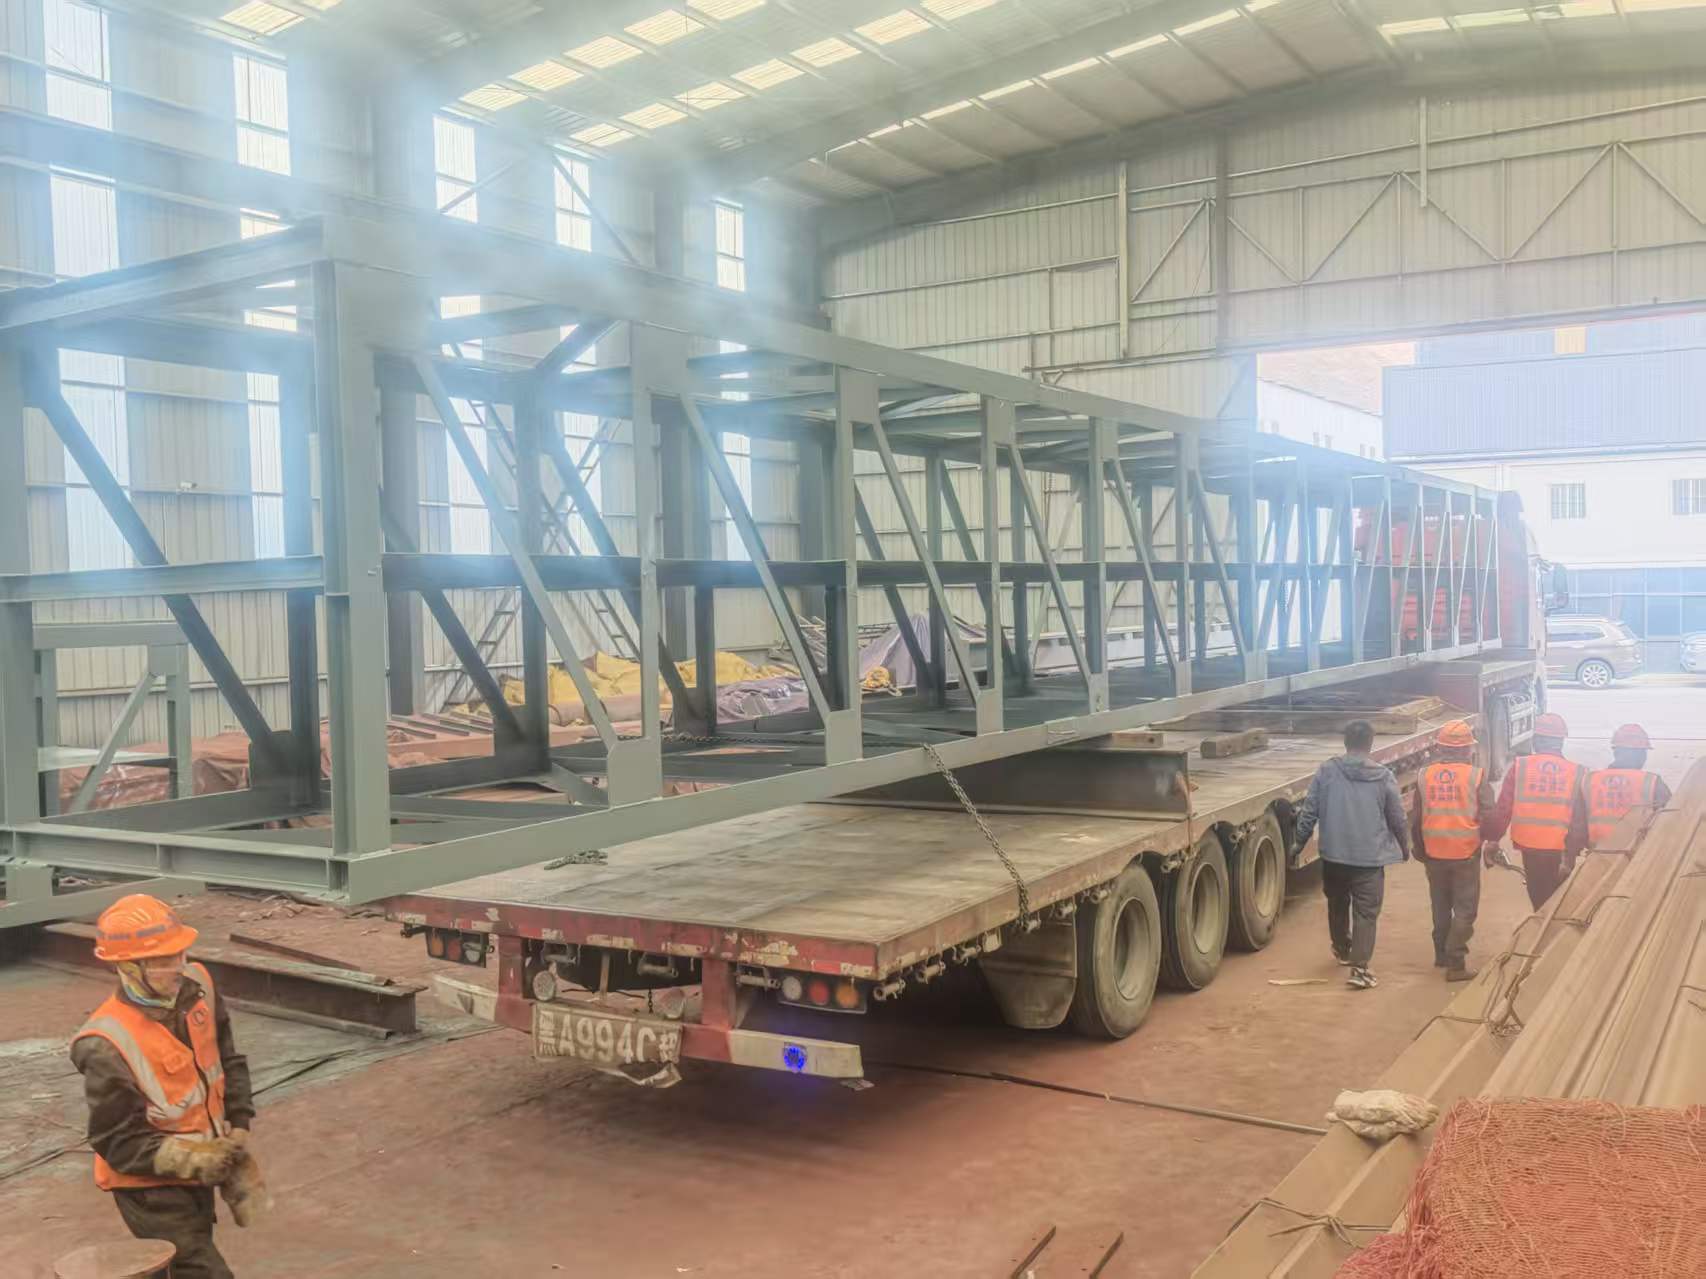
涂装是钢结构耐久性的重要防线。首先进行二次抛丸或手工打磨,彻底清除焊接飞溅与油污,随后喷涂底漆、中间漆及面漆。每道漆膜的厚度需使用测厚仪检测,确保达到设计要求的防腐年限。涂层固化后,工厂会在构件指定位置标注构件编号、轴线位置、重心标记及安装方向,并附带产品质量证明书与检测。后,成品按类别堆放于待运区域,采取必要的防碰撞与防雨措施,等待装车发往施工现场。
全链条协同,铸就可靠工程
纵观整个生产链条,从原材料的复验到成品的涂装标识,每一环节都不是孤立的。下料的精度依赖板材预处理的质量,焊接的品质依托零件的加工精度,而矫正与检验则为前道工序进行兜底修正。现代化的钢结构车间普遍引入数字化生产管理系统,实时追踪每一批构件的加工状态与质量档案,实现从“原料批号”到“安装位置”的全过程可追溯。正是这种严谨的工序衔接与质量闭环,保障了钢结构建筑在狂风、地震等极端条件下的安全韧性。展望未来,随着智能化设备的深入应用与装配式建筑理念的推广,钢结构的生产链条将更加、绿色,为工程建设领域提供更坚实、更可持续的支撑。